

آیا می توان قطعات فلزی نازک را به راحتی جوش داد؟ این سوالی است که اغلب در صنعت تولید مطرح می شود، به ویژه برای کسانی که درگیر کار با قطعات فلزی نازک هستند. من به عنوان تامین کننده قطعات فلزی نازک، تجربه زیادی در این زمینه داشته ام و می خواهم بینش هایی را به اشتراک بگذارم.
آشنایی با قطعات نازک فلزی
قطعات فلزی نازک به دلیل سبکی، انعطاف پذیری و مقرون به صرفه بودن، به طور گسترده در صنایع مختلف مورد استفاده قرار می گیرند. آنها را می توان در الکترونیک، خودرو، هوافضا و بسیاری از زمینه های دیگر یافت. به عنوان مثال، در صنعت الکترونیک، از قطعات فلزی نازک در تولید بردهای مدار، کانکتورها و قطعات محافظ استفاده می شود. در صنعت خودرو از آنها برای ساخت اجزای موتور، پانل های بدنه و تزئینات داخلی استفاده می شود.
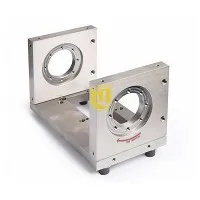
هنگامی که صحبت از قطعات فلزی نازک می شود، ما اغلب آنها را ارائه می دهیمقطعات مهر زنی فلزی نازک. مهر زنی یک فرآیند تولید متداول برای قطعات فلزی نازک است که می تواند قطعات را با دقت و کارایی بالا تولید کند. این قطعات معمولاً دارای ضخامتی از چند میکرومتر تا چند میلی متر هستند. هرچه فلز نازکتر باشد، رسیدگی به آن در طول فرآیند تولید، بهویژه هنگام جوشکاری، چالشبرانگیزتر است.
چالش های جوشکاری قطعات فلزی نازک
جوشکاری قطعات فلزی نازک به سادگی جوشکاری مواد ضخیم تر نیست. چندین چالش وجود دارد که باید مورد توجه قرار گیرد:
کنترل ورودی گرما
یکی از بزرگترین چالش ها در جوشکاری قطعات فلزی نازک، کنترل گرمای ورودی است. فلزات نازک جرم حرارتی کمی دارند، به این معنی که به سرعت گرم و سرد می شوند. اگر حرارت بیش از حد در حین جوشکاری اعمال شود، می تواند باعث تاب برداشتن، اعوجاج یا حتی ذوب شدن فلز شود. از سوی دیگر، اگر گرمای ورودی خیلی کم باشد، ممکن است جوش به اندازه کافی قوی نباشد و منجر به کیفیت پایین اتصال شود.
به عنوان مثال، هنگام استفاده از روش های سنتی جوشکاری قوس الکتریکی بر روی ورق های فولادی ضد زنگ نازک، گرمای زیاد تولید شده توسط قوس به راحتی می تواند باعث کمانش ورق شود. این به این دلیل است که گرما باعث انبساط غیریکنواخت فلز می شود و با سرد شدن منقبض می شود و در نتیجه اعوجاج ایجاد می شود.
پایداری استخر جوش
هنگام جوشکاری قطعات فلزی نازک، حفظ حوضچه جوش پایدار نیز بسیار مهم است. یک حوضچه جوش پایدار، همجوشی مناسب بین فلزات پایه و مواد پرکننده (در صورت استفاده) را تضمین می کند. با این حال، به دلیل نازکی فلز، حوضچه جوش می تواند به راحتی توسط عواملی مانند سرعت جوش، طول قوس و جریان گاز محافظ مختل شود.
در جوشکاری قوس تنگستن گازی (GTAW) قطعات آلومینیومی نازک، یک تغییر کوچک در طول قوس می تواند به طور قابل توجهی بر پایداری حوضچه جوش تأثیر بگذارد. اگر قوس بیش از حد طولانی باشد، حوضچه جوش ممکن است ناپایدار شود و منجر به تشکیل مهره جوش ناسازگار و تخلخل بالقوه در جوش شود.
Joint Fit - Up
اتصال مناسب برای جوشکاری موفقیت آمیز قطعات فلزی نازک ضروری است. حتی یک شکاف کوچک یا ناهماهنگی در محل اتصال می تواند مشکلاتی را در حین جوش ایجاد کند. برای فلزات نازک، برای اطمینان از انتقال گرما و همجوشی خوب، اتصال محکم لازم است. اگر بین قطعات فاصله وجود داشته باشد، گرما ممکن است به طور یکنواخت توزیع نشود و در نتیجه جوش ضعیفی ایجاد شود.
هنگام جوش دادن لوله های فلزی نازک به یکدیگر، هرگونه ناهماهنگی می تواند باعث ناقص بودن جوش یا ایجاد یک اتصال ضعیف در محل اتصال شود. این می تواند یکپارچگی محصول نهایی را به خطر بیاندازد، به ویژه در کاربردهایی که اتصال جوش داده شده نیاز به مقاومت در برابر فشار یا استرس دارد.
روش های جوشکاری برای قطعات فلزی نازک
با وجود چالش ها، چندین روش جوشکاری وجود دارد که می تواند به طور موثر برای قطعات فلزی نازک استفاده شود:
جوشکاری مقاومتی
جوشکاری مقاومتی یک روش رایج برای جوشکاری قطعات فلزی نازک است. با عبور جریان الکتریکی از قطعاتی که قرار است جوش داده شوند، کار می کند و به دلیل مقاومت فلز، گرما را در سطح مشترک ایجاد می کند. این گرما باعث ذوب شدن فلز و ذوب شدن با هم می شود. جوشکاری مقاومتی سریع، کارآمد است و می تواند به راحتی خودکار شود و برای تولید با حجم بالا مناسب است.
جوش نقطه ای، یک نوع جوش مقاومتی، معمولا برای اتصال ورق های فلزی نازک استفاده می شود. یک سری نقاط جوش کوچک در فواصل زمانی مشخص ایجاد می کند که می تواند استحکام کافی را برای بسیاری از کاربردها فراهم کند. به عنوان مثال در صنعت خودرو از جوش نقطه ای برای مونتاژ پانل های بدنه خودرو که از ورق های فولادی نازک ساخته شده اند استفاده می شود.
جوش لیزری
جوشکاری لیزری روش موثر دیگری برای جوشکاری قطعات فلزی نازک است. از پرتو لیزر پر انرژی برای ذوب و ذوب فلز استفاده می کند. جوشکاری لیزری چندین مزیت از جمله دقت بالا، حرارت ورودی کم و قابلیت جوش دادن قطعات کوچک و ظریف را ارائه می دهد.
پرتو لیزر متمرکز امکان کنترل دقیق گرمای ورودی را فراهم می کند و خطر اعوجاج را به حداقل می رساند. همچنین می توان از آن برای جوش دادن فلزات غیر مشابه استفاده کرد که اغلب در کاربردهای ساخت پیشرفته مورد نیاز است. به عنوان مثال، در صنعت الکترونیک، از جوش لیزری برای اتصال قطعات نازک مسی و آلومینیومی در مدارهای مدار استفاده می شود.
جوشکاری تنگستن گازی (GTAW)
GTAW که به عنوان جوشکاری TIG (گاز بی اثر تنگستن) نیز شناخته می شود، یک روش همه کاره برای جوشکاری قطعات فلزی نازک است. از یک الکترود تنگستن غیر قابل مصرف برای ایجاد قوس و یک گاز محافظ (معمولاً آرگون) برای محافظت از ناحیه جوش در برابر اکسیداسیون استفاده می کند. GTAW کنترل خوبی بر گرمای ورودی ارائه میکند و میتواند جوشهایی با کیفیت بالا با ظاهری عالی تولید کند.
هنگام جوشکاری قطعات نازک فولاد ضد زنگ یا تیتانیوم، GTAW اغلب روش ترجیحی است. اپراتور می تواند پارامترهای جوشکاری مانند جریان، ولتاژ و سرعت جوش را به دقت کنترل کند تا به کیفیت جوش مورد نظر دست یابد.
راه حل هایی برای غلبه بر چالش های جوشکاری
برای غلبه بر چالشهای جوشکاری قطعات فلزی نازک، میتوان راهحلهای مختلفی را اجرا کرد:
تجهیزات جوشکاری پیشرفته
سرمایه گذاری در تجهیزات جوشکاری پیشرفته می تواند به بهبود فرآیند جوشکاری قطعات فلزی نازک کمک کند. دستگاههای جوشکاری مدرن به ویژگیهایی مانند کنترل دقیق حرارت، پارامترهای جوشکاری قابل تنظیم و نظارت در زمان واقعی مجهز هستند. به عنوان مثال، برخی از دستگاه های جوش لیزری می توانند به طور خودکار قدرت لیزر را بر اساس ضخامت و نوع فلز جوش داده شده تنظیم کنند و از ورودی گرمای بهینه اطمینان حاصل کنند.
لوازم جوشکاری
استفاده از وسایل جوشکاری می تواند به اطمینان از تناسب مناسب و پایداری اتصال در حین جوشکاری کمک کند. فیکسچر قطعات را در جای خود نگه می دارد و از جابجایی یا جابجایی آنها در طول فرآیند جوش جلوگیری می کند. آنها همچنین می توانند به توزیع یکنواخت گرما کمک کنند و خطر اعوجاج را کاهش دهند.
به عنوان مثال، هنگام جوشکاری قاب های فلزی نازک، می توان از یک یراق جوشکاری با طراحی سفارشی برای نگه داشتن قطعات در موقعیت و تراز صحیح استفاده کرد. این تضمین می کند که جوش ها سازگار و با کیفیت هستند.
آموزش اپراتور
آموزش صحیح اپراتور برای جوشکاری موفق قطعات فلزی نازک بسیار مهم است. اپراتورها باید درک خوبی از فرآیند جوشکاری، خواص فلز و نحوه کنترل پارامترهای جوش داشته باشند. برنامه های آموزشی می تواند شامل دانش نظری و همچنین تمرین عملی برای بهبود مهارت های اپراتور باشد.
یک اپراتور با تجربه می تواند پارامترهای جوشکاری را در زمان واقعی بر اساس شرایط واقعی در حین جوشکاری تنظیم کند. این می تواند به غلبه بر چالش های غیرمنتظره و تضمین کیفیت جوش کمک کند.
نتیجه گیری
در پایان، جوشکاری قطعات فلزی نازک آسان نیست، اما قطعاً با دانش، تکنیک ها و تجهیزات مناسب قابل دستیابی است. ما به عنوان تامین کننده قطعات فلزی نازک، اهمیت ارائه قطعات جوشی با کیفیت بالا را به مشتریان خود درک می کنیم. ما ارائه می دهیمجوشکاری قطعات فلزی نازک کوچکخدمات با استفاده از روش ها و فن آوری های پیشرفته جوشکاری برای اطمینان از بهترین نتایج.
اگر به قطعات فلزی نازک نیاز دارید یا نیاز به قطعات فلزی نازک جوش داده شده دارید، ما اینجا هستیم تا به شما کمک کنیم. تیم کارشناسان ما می توانند برای درک نیازهای خاص شما و ارائه راه حل های سفارشی با شما همکاری کنند. چه به یک دسته کوچک از نمونه های اولیه یا تولید با حجم بالا نیاز داشته باشید، ما توانایی پاسخگویی به خواسته های شما را داریم. امروز با ما تماس بگیرید تا در مورد پروژه خود بحثی را شروع کنیم و چگونگی همکاری برای دستیابی به اهداف خود را بررسی کنیم.
مراجع
- کتاب راهنمای جوشکاری AWS، جلد 1: علوم و فناوری جوشکاری، انجمن جوشکاری آمریکا
- متالورژی جوشکاری و جوش پذیری فولادهای زنگ نزن، جان سی لیپولد و دیوید جی کوتکی
- جوشکاری لیزری: اصول، تمرین و کاربرد، جان اف آماده