

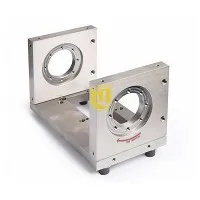
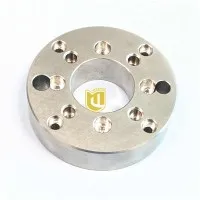
من به عنوان تامین کننده قطعات ماشینکاری فلزی، اهمیت حیاتی ثبات ابعادی در فرآیند تولید را درک می کنم. در دنیای بسیار رقابتی ماشینکاری فلزات، اطمینان از حفظ ابعاد دقیق قطعات نه تنها یک موضوع کیفیت بلکه عاملی کلیدی در رضایت مشتری و موفقیت بلندمدت تجاری است. در این وبلاگ، چند استراتژی موثر برای بهبود پایداری ابعادی قطعات ماشینکاری فلزی را به اشتراک خواهم گذاشت.
درک پایداری ابعادی
پایداری ابعادی به توانایی یک قطعه فلزی برای حفظ ابعاد اصلی خود در طول زمان، تحت شرایط محیطی مختلف و تنشهای عملیاتی اشاره دارد. عواملی مانند تغییرات دما، تنشهای پسماند و خواص مواد همگی میتوانند بر پایداری ابعادی قطعات ماشینکاری فلز تأثیر بگذارند. هنگامی که قطعات دقت ابعادی خود را از دست می دهند، می تواند منجر به تناسب ضعیف، کاهش عملکرد و حتی خرابی زودرس محصول نهایی شود.
انتخاب مواد
یکی از اولین گام ها در بهبود پایداری ابعادی، انتخاب دقیق مواد است. فلزات مختلف دارای ضرایب انبساط حرارتی متفاوتی هستند که تعیین می کند با تغییرات دما چقدر منبسط یا منقبض می شوند. به عنوان مثال، فولاد به طور کلی ضریب انبساط حرارتی کمتری نسبت به آلومینیوم دارد. با انتخاب فلزی با ضریب انبساط حرارتی پایین می توانیم تغییرات ابعادی ناشی از نوسانات دما را به حداقل برسانیم.
علاوه بر انبساط حرارتی، ساختار داخلی و اندازه دانه نیز نقش مهمی ایفا می کند. مواد با ساختار دانه ریز و یکنواخت تمایل به پایداری ابعادی بهتری دارند. ما می توانیم با کنترل دقیق فرآیندهای ذوب و انجماد در طول تولید مواد به این امر دست یابیم. به عنوان مثال، استفاده از روشهای پیشرفته ریختهگری یا روشهای عملیات حرارتی میتواند ساختار دانهای فلز را اصلاح کند و پایداری آن را افزایش دهد.
بهینه سازی فرآیند ماشینکاری
خود فرآیند ماشینکاری می تواند تأثیر قابل توجهی بر پایداری ابعادی قطعات فلزی داشته باشد. در حین ماشینکاری، نیروهای برشی، تولید گرما و سایش ابزار همگی می توانند باعث ایجاد تنش و اعوجاج در قطعه شوند. برای به حداقل رساندن این اثرات، باید پارامترهای ماشینکاری را بهینه کنیم.
سرعت برش، سرعت تغذیه و عمق برش سه پارامتر کلیدی هستند که باید به دقت تنظیم شوند. سرعت برش بالا می تواند مقدار زیادی گرما ایجاد کند که ممکن است باعث انبساط فلز و عدم دقت در ابعاد شود. از سوی دیگر، سرعت برش بسیار کم ممکن است منجر به پوشش ضعیف سطح و افزایش سایش ابزار شود. بنابراین، باید ترکیب بهینه این پارامترها را بر اساس ماده و عملیات ماشینکاری خاص پیدا کنیم.
انتخاب ابزار نیز حیاتی است. استفاده از ابزارهای برش با کیفیت بالا با لبه های تیز و هندسه مناسب می تواند نیروهای برشی و تولید گرما را کاهش دهد. به عنوان مثال، ابزارهای کاربید اغلب برای ماشینکاری فلزات سخت به دلیل سختی بالا و مقاومت در برابر سایش ترجیح داده می شوند. تعمیر و نگهداری و جایگزینی منظم ابزار نیز برای اطمینان از کیفیت ماشینکاری ثابت ضروری است.
یکی دیگر از جنبههای مهم بهینهسازی فرآیند ماشینکاری، استفاده از فیکسچر مناسب است. فیکسچرها برای ثابت نگه داشتن قطعه کار در هنگام ماشینکاری استفاده می شوند. یک دستگاه به خوبی طراحی شده می تواند حرکت و لرزش قطعه کار را به حداقل برساند و ماشین کاری دقیق و پایدار را تضمین کند. همچنین باید توزیع نیروهای گیره را در نظر بگیریم تا از گیره بیش از حد جلوگیری کنیم که می تواند باعث تغییر شکل قطعه شود.
عملیات حرارتی
عملیات حرارتی روشی موثر برای بهبود پایداری ابعادی قطعات ماشینکاری فلزی است. با قرار دادن قطعات تحت فرآیندهای گرمایش و سرمایش کنترل شده، میتوانیم تنشهای پسماند را کاهش دهیم، ساختار دانهها را اصلاح کنیم و خواص مکانیکی مواد را بهبود دهیم.
تنش زدایی یک فرآیند معمول عملیات حرارتی است که برای کاهش تنش های داخلی در قطعه استفاده می شود. پس از ماشین کاری، ممکن است قطعه به دلیل نیروهای برشی و اثرات حرارتی، تنش های پسماند داشته باشد. این تنش ها می تواند باعث تغییر شکل قطعه در طول زمان شود. تنش زدایی شامل گرم کردن قطعه تا دمای مشخصی زیر نقطه بحرانی آن و نگه داشتن آن برای مدت معینی و به دنبال آن خنک شدن آهسته است. این فرآیند به کاهش تنش های داخلی و بهبود پایداری ابعادی قطعه کمک می کند.
بازپخت یکی دیگر از فرآیندهای عملیات حرارتی است که می توان از آن برای بهبود پایداری ابعادی قطعات فلزی استفاده کرد. بازپخت شامل حرارت دادن قطعه تا دمای بالا و سپس سرد شدن آهسته آن است. این فرآیند می تواند ساختار دانه را اصلاح کند، شکل پذیری مواد را بهبود بخشد و سختی را کاهش دهد. با انجام این کار، می تواند خطر ترک خوردگی و اعوجاج را در حین ماشینکاری یا استفاده بعدی به حداقل برساند.
بازرسی و تصحیح پس از ماشینکاری
پس از ماشینکاری، بازرسی جامع قطعات برای اطمینان از دقت ابعاد آنها ضروری است. برای اندازه گیری ابعاد قطعات می توانیم از ابزارهای مختلف اندازه گیری مانند دستگاه های اندازه گیری مختصات (CMM)، کولیس و میکرومتر استفاده کنیم. با مقایسه مقادیر اندازه گیری شده با مشخصات طراحی، می توانیم هرگونه انحراف ابعادی را شناسایی کنیم.
در صورت مشاهده انحرافات ابعادی، می توانیم اقدامات اصلاحی انجام دهیم. برای انحرافات جزئی، می توانیم از عملیات ماشینکاری ثانویه مانند سنگ زنی یا لپ زدن برای اصلاح ابعاد استفاده کنیم. برای انحرافات مهم تر، ممکن است نیاز داشته باشیم که قطعه را دوباره ماشینکاری کنیم یا حتی اگر نتوان آن را نجات داد، آن را از بین ببریم.
کنترل محیطی
محیطی که قطعات ماشینکاری فلزی در آن ذخیره و استفاده می شود نیز می تواند بر پایداری ابعادی آنها تأثیر بگذارد. دما و رطوبت دو عامل مهم محیطی هستند که باید کنترل شوند.
تغییرات دما می تواند باعث انبساط یا انقباض فلز شود که منجر به تغییرات ابعادی می شود. بنابراین، مهم است که قطعات را در محیطی با دمای کنترل شده نگهداری کنید. به عنوان مثال، در یک کارخانه تولیدی، می توانیم از سیستم های تهویه مطبوع برای حفظ دمای پایدار استفاده کنیم.
رطوبت همچنین می تواند بر پایداری ابعادی قطعات فلزی تأثیر بگذارد، به ویژه برای فلزاتی که مستعد خوردگی هستند. رطوبت زیاد می تواند باعث زنگ زدگی فلز شود که می تواند ابعاد و خواص مکانیکی آن را تغییر دهد. برای جلوگیری از این امر می توان از رطوبت گیر در محل نگهداری استفاده کرد و روی قطعات روکش های ضد خوردگی اعمال کرد.
نتیجه گیری
بهبود پایداری ابعادی قطعات ماشینکاری فلزی یک کار پیچیده اما ضروری برای هر تامین کننده قطعات ماشینکاری فلزی است. با انتخاب دقیق مواد، بهینهسازی فرآیند ماشینکاری، استفاده از روشهای عملیات حرارتی مناسب، انجام بازرسیهای کامل پس از ماشینکاری و کنترل محیط، میتوانیم دقت ابعادی و پایداری قطعات خود را به میزان قابل توجهی افزایش دهیم.
به عنوان یک تامین کننده، ما متعهد به ارائه قطعات ماشینکاری فلزی با کیفیت بالا با ثبات ابعادی عالی هستیم. اگر علاقه مند هستیدماشینکاری قطعات تراشکاری فلزی دقیقیاقطعات ماشینکاری فلزیاقطعات ماشینکاری فلزلطفا برای خرید و بحث های بیشتر با ما تماس بگیرید. ما مشتاقانه منتظر همکاری با شما هستیم تا نیازهای خاص شما را برآورده کنیم.

مراجع
- Kalpakjian, S., & Schmid, SR (2009). مهندسی ساخت و فناوری. پیرسون پرنتیس هال.
- دیتر، جنرال الکتریک (1986). متالورژی مکانیکی. مک گراو - هیل.
- کمیته راهنمای ASM. (1990). ASM Handbook: Volume 4 Heat Treating. ASM International.