

سلام! بهعنوان تامینکننده قطعات نازک فلزی، مدت زیادی است که در این بازی هستم و یکی دو چیز در مورد الزامات خمش برای این قطعات میدانم. در این وبلاگ، نکاتی را به اشتراک میگذارم که امیدوارم برای شما بسیار مفید باشد، چه تازه کار در این صنعت باشید یا یک حرفهای باتجربه که به دنبال تقویت دانش خود هستید.
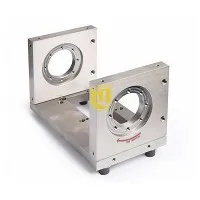
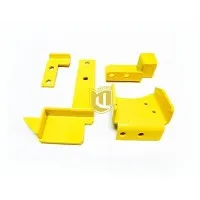
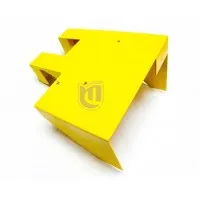
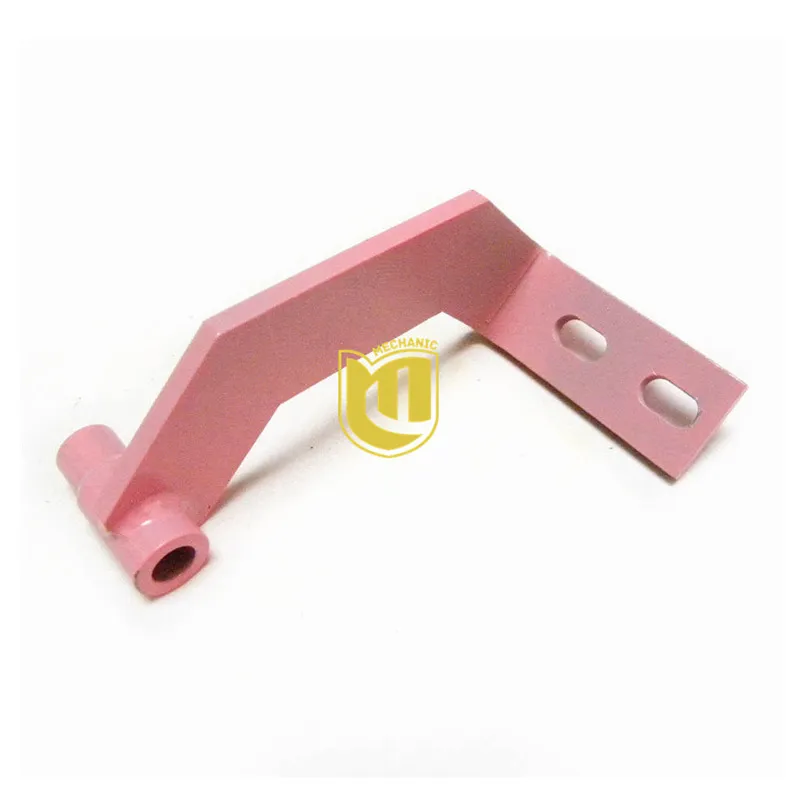
ابتدا بیایید در مورد قطعات نازک مهر زنی فلزی صحبت کنیم. اینها قطعاتی هستند که از ورقه های فلزی نازک، معمولاً کمتر از 6 میلی متر ضخامت ساخته شده اند. آنها در طیف گسترده ای از صنایع، از خودروسازی و الکترونیک گرفته تا هوافضا و تجهیزات پزشکی استفاده می شوند. شما می توانید در مورد بیشتر بررسی کنیدقطعات مهر زنی فلزی نازکدر وب سایت ما
ملاحظات مادی
نوع فلزی که استفاده میکنید نقش مهمی در نیاز خمش دارد. فلزات مختلف خواص مختلفی مانند شکل پذیری، سختی و کشسانی دارند. به عنوان مثال، آلومینیوم به دلیل انعطاف پذیری بالا شناخته شده است، به این معنی که می توان آن را به راحتی بدون ترک خوردگی خم کرد. از طرف دیگر، فولاد ضد زنگ سخت تر و انعطاف پذیرتر است، بنابراین برای خم شدن به نیروی بیشتری نیاز دارد.
هنگام انتخاب مواد برای قطعات نازک مهر زنی فلزی خود، باید نهایت استفاده از قطعه را در نظر بگیرید. اگر قطعه تحت فشار یا لرزش زیادی قرار می گیرد، ممکن است بخواهید فلز بادوام تری مانند تیتانیوم را انتخاب کنید. اما اگر وزن یک نگرانی اصلی است، آلومینیوم می تواند گزینه بهتری باشد.
شعاع خم شدن
شعاع خمش یکی از مهم ترین عوامل در فرآیند خمش است. به شعاع داخلی خم اشاره دارد. شعاع خمش کوچکتر به معنای خمش تندتر است، در حالی که شعاع خمش بزرگتر منجر به منحنی تدریجی می شود.
برای قطعات نازک مهر زنی فلزی، حداقل شعاع خمش معمولاً با ضخامت فلز و شکل پذیری آن تعیین می شود. به عنوان یک قانون کلی، حداقل شعاع خمیدگی باید حداقل برابر با ضخامت فلز باشد. با این حال، برای فلزات انعطاف پذیرتر مانند مس، گاهی اوقات می توانید به شعاع خمشی کمتر از ضخامت فلز دست پیدا کنید.
اگر بخواهید فلز را با شعاع خیلی کوچک خم کنید، ممکن است منجر به ترک خوردن یا شکستگی مواد شود. این نه تنها ظاهر قطعه را تحت تأثیر قرار می دهد بلکه یکپارچگی ساختاری آن را نیز تحت تأثیر قرار می دهد. بنابراین، همیشه مطمئن شوید که شعاع خمش مناسب را بر اساس مواد و الزامات طراحی محاسبه کنید.
زاویه خم
زاویه خم یکی دیگر از جنبه های مهم است. این زاویه ای است که فلز در آن خم می شود. زوایای خمش معمولی شامل 90 درجه، 45 درجه و 180 درجه است. فرآیند خمش باید به دقت کنترل شود تا زاویه خم مطلوب به طور دقیق به دست آید.
هنگام خم کردن قطعات نازک مهر زنی فلزی، باید پشت فنری را در نظر بگیرید. فنر بک تمایل فلز به بازگشت به شکل اولیه خود پس از حذف نیروی خمشی است. مقدار برگشت فنری به مواد، شعاع خمش و زاویه خم بستگی دارد. برای جبران برگشت فنری، معمولاً باید فلز را کمی خم کنید. برای مثال، اگر میخواهید خمیدگی 90 درجه داشته باشید، ممکن است لازم باشد فلز را تا زاویه کمی بزرگتر، مثلاً 92 یا 93 درجه، خم کنید تا پس از برگشت فنری، به 90 درجه مطلوب ختم شود.
ابزار سازی
ابزار مناسب برای خم شدن موفقیت آمیز قطعات مهر زنی فلزی نازک ضروری است. رایج ترین ابزاری که برای خم شدن استفاده می شود، پرس بریک است. پرس ترمزها در اندازه ها و ظرفیت های متفاوتی هستند و شما باید یکی را انتخاب کنید که متناسب با ضخامت و اندازه قطعات فلزی شما باشد.
قالب و پانچ مورد استفاده در پرس بریک نیز باید به دقت انتخاب شود. قالب قسمت پایینی ابزار است که فلز را در هنگام خمش نگه می دارد، در حالی که پانچ قسمت بالایی است که نیروی خمشی را اعمال می کند. شکل و اندازه قالب و پانچ باید با شعاع و زاویه خم مورد نظر مطابقت داشته باشد.
علاوه بر پرس بریک، ابزارهای تخصصی دیگری نیز برای خم شدن وجود دارد، مانند خم کن های چرخشی و رول خم کن. خم کن های چرخشی برای ایجاد خم های دقیق و با شعاع کوچک عالی هستند، در حالی که خم کن های رول برای ایجاد منحنی های شعاع بزرگ یا اشکال دایره ای استفاده می شوند.
ملاحظات جوشکاری
گاهی اوقات، پس از خم شدن، قطعات نازک مهر زنی فلزی باید به هم جوش داده شوند. اگر علاقه مند هستیدجوشکاری قطعات فلزی نازک کوچک، چند فاکتور اضافی وجود دارد که باید در نظر داشت.
جوشکاری می تواند بر خواص فلز در نزدیکی ناحیه جوش تأثیر بگذارد. گرمای تولید شده در حین جوشکاری میتواند باعث سختتر یا شکنندهتر شدن فلز شود که در صورت نیاز به خمش بیشتر پس از جوشکاری، میتواند به نوبه خود بر نیازهای خمشی تأثیر بگذارد.
شما باید فرآیند جوشکاری مناسب را برای قطعات فلزی نازک انتخاب کنید. فرآیندهایی مانند جوشکاری TIG (گاز بیاثر تنگستن) و جوشکاری لیزری اغلب برای فلزات نازک ترجیح داده میشوند زیرا حرارت کمتری تولید میکنند و در مقایسه با سایر روشهای جوشکاری میتوانند با دقت بیشتری کنترل شوند.
پایان سطح
پرداخت سطح قطعات مهر زنی فلزی نازک نیز می تواند بر روند خمش تاثیر بگذارد. یک سطح ناهموار می تواند باعث اصطکاک در حین خم شدن شود که ممکن است منجر به خراشیدگی یا آسیب دیدن فلز شود. از سوی دیگر، سطح صاف خم شدن راحتتر را ممکن میسازد و میتواند به محصول نهایی با ظاهری بهتر منجر شود.
قبل از خم شدن، ممکن است بخواهید از یک روان کننده روی سطح فلز استفاده کنید. روان کننده ها می توانند اصطکاک را کاهش داده و از آسیب به فلز جلوگیری کنند. انواع مختلفی از روان کننده ها مانند روان کننده های پایه روغن و روان کننده های مبتنی بر آب وجود دارد. شما باید موردی را انتخاب کنید که با فلز و فرآیند خمش سازگار باشد.
تحمل ها
تلرانس ها تغییرات مجاز در ابعاد قطعات خم شده هستند. در ساخت قطعات نازک مهر زنی فلزی، تلرانس های تنگ اغلب مورد نیاز است، به ویژه برای قطعاتی که باید دقیقاً با سایر اجزا هماهنگ شوند.
هنگام تنظیم تلورانس برای خم شدن، باید عواملی را که قبلاً در مورد آن صحبت کردیم، در نظر بگیرید، مانند برگشت فنری، خواص مواد و دقت ابزار. اگر تلورانس ها خیلی کم باشند، دستیابی به آنها می تواند دشوار و پرهزینه باشد. از طرف دیگر، اگر تلرانس ها خیلی شل باشند، ممکن است قطعات به درستی کار نکنند.
کنترل کیفیت
کنترل کیفیت در طول فرآیند خمش بسیار مهم است. شما باید قطعات را در مراحل مختلف بررسی کنید تا مطمئن شوید که الزامات طراحی را برآورده می کنند. بازرسی بصری می تواند برای بررسی عیوب آشکار مانند ترک، خراش یا زوایای خمش نادرست استفاده شود.
برای اندازه گیری دقیق ابعاد و زوایای قطعات خم شده علاوه بر بازرسی چشمی، می توانید از ابزارهای اندازه گیری مانند کولیس، میکرومتر و زاویه سنج نیز استفاده کنید. در صورت مشاهده هر گونه نقص، باید اقدامات اصلاحی مانند تنظیم پارامترهای ابزار یا خمش را انجام دهید.
نتیجه گیری
در نتیجه، الزامات خمشی برای قطعات مهر زنی فلزی نازک تحت تأثیر عوامل مختلفی از جمله مواد، شعاع خم، زاویه خم، ابزارآلات، جوشکاری، پرداخت سطح، تلرانس ها و کنترل کیفیت است. با درک این عوامل و کنترل دقیق فرآیند خمش، می توانید قطعات مهر زنی فلزی نازک با کیفیت بالا تولید کنید که پاسخگوی نیاز مشتریان شما باشد.
اگر در بازار قطعات مهر زنی فلزی نازک هستید یا در مورد فرآیند خمش سوالی دارید، مایلم از شما بشنوم. با ما تماس بگیرید، و ما می توانیم در مورد نیازهای خاص شما گفتگو کنیم. ما اینجا هستیم تا به شما کمک کنیم بهترین قطعات با کیفیت را برای پروژه های خود دریافت کنید.
مراجع
- ASM Handbook Volume 14B: Metalworking - Sheet Forming
- جزوه مهندسین ابزار و ساخت، جلد دوم: شکل دهی