

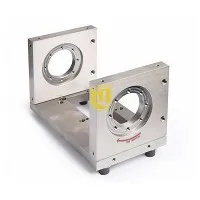
سلام! من یک تأمین کننده در تجارت ساخت قطعات فلزی هستم. با گذشت سالها ، من دیده ام که افراد زیادی هنگام انتخاب بین برش لیزر و برش پلاسما برای قطعات فلزی ، سرشان را خراشیده اند. بنابراین ، من فکر کردم که آن را تجزیه می کنم و تفاوت های این دو روش محبوب را به اشتراک می گذارم.
چگونه آنها کار می کنند
بیایید با اصول اولیه شروع کنیم: چگونه این روش های برش در واقع کار می کنند.
برش لیزر
برش لیزر از پرتوی لیزر با قدرت بالا استفاده می کند. این مانند یک نور فوق العاده - متمرکز ، فوق العاده - گرم است. این پرتو لیزر به سمت فلز هدایت می شود. هنگامی که به فلز برخورد می کند ، انرژی حاصل از لیزر آن را آنقدر گرم می کند که ذوب می شود ، می سوزد یا مواد را در مسیر خود تبخیر می کند. از جت گاز اغلب برای منفجر شدن فلز مذاب یا تبخیر شده استفاده می شود و یک برش تمیز باقی می ماند. این یک فرآیند دقیق است و می توان لیزر را برای حرکت در الگوهای بسیار دقیق کنترل کرد.
برش پلاسما
از طرف دیگر برش پلاسما یک قوس پلاسما ایجاد می کند. پلاسما یک گاز فوق العاده گرم و یونیزه شده است. برش پلاسما دارای الکترود در داخل آن است. هنگامی که یک جریان الکتریکی اعمال می شود ، قوس پلاسما را بین الکترود و فلز ایجاد می کند. این قوس پلاسما فلز را به دمای بسیار بالا گرم می کند و آن را ذوب می کند. یک جت گاز با سرعت بالا سپس فلز مذاب را از بین می برد و برش را ایجاد می کند.
دقت و کیفیت برش
یکی از بزرگترین تفاوت ها بین برش لیزر و برش پلاسما ، دقت و کیفیت برش هایی است که آنها تولید می کنند.
برش لیزر
برش لیزر به دلیل دقت بالا شناخته شده است. این می تواند برش های بسیار خوب و مفصلی ایجاد کند. پرتو لیزر بسیار باریک است ، معمولاً در حدود 0.1 - 0.3 میلی متر. این بدان معنی است که می تواند اشکال و الگوهای پیچیده ای با تحمل های محکم ایجاد کند. به عنوان مثال ، اگر می سازیدقطعات فلزی برای چاپگرهای لیزر، که اغلب به ابعاد بسیار دقیق نیاز دارند ، برش لیزر یک انتخاب عالی است. لبه های برش ها نیز بسیار صاف و دارای حداقل برس هستند. این مهم است زیرا لبه های صاف نیاز به کار اضافی را کاهش می دهد.
برش پلاسما
برش پلاسما به اندازه برش لیزر دقیق نیست. قوس پلاسما گسترده تر است ، به طور معمول در حدود 1 - 3 میلی متر. این امر ایجاد اشکال بسیار دقیق را کمی دشوارتر می کند. با این حال ، برای قطعات بزرگتر و طرح های پیچیده تر ، هنوز هم می تواند یک کار عالی انجام دهد. لبه های قطعات پلاسما ممکن است در مقایسه با قطعات لیزر ، دارای برخی از برس ها یا پایان سخت تر باشد. بنابراین ، ممکن است برخی از کارهای نهایی اضافی مانند سنگ زنی یا شن و ماسه مورد نیاز باشد.
ضخامت برش
ضخامت فلزی که می تواند بریده شود ، یکی دیگر از عوامل مهم است.
برش لیزر
برش لیزر برای فلزات با ضخامت نازک و متوسط بسیار عالی است. بیشتر برش های لیزر می توانند فلزات را تا حدود 25 میلی متر ضخامت داشته باشند. با افزایش ضخامت ، سرعت برش کند می شود و نیازهای برق بالا می رود. برای فلزات بسیار ضخیم ، برش لیزر ممکن است کارآمدترین گزینه نباشد.
برش پلاسما
برش پلاسما می تواند فلزات بسیار ضخیم تری داشته باشد. بسته به قدرت برش پلاسما می تواند فلزات را تا 150 میلی متر یا حتی بیشتر کاهش دهد. این امر باعث می شود که انتخاب خوبی برای کاربردهای سنگین باشد ، مانند برش صفحات ضخیم فولادی برای ساخت و ساز یا ماشین آلات صنعتی.
سرعت برش
سرعتی که برش در آن انجام می شود ، به ویژه در یک محیط تولید بسیار مهم است.
برش لیزر
برش لیزر هنگام مراجعه به فلزات نازک بسیار سریع است. به عنوان مثال ، می تواند از فولاد ضخامت 1 - 2 میلی متر با سرعت بالا برش دهد. با این حال ، با افزایش ضخامت فلز ، سرعت برش به طور قابل توجهی کاهش می یابد. این امر به این دلیل است که لیزر برای ذوب یا تبخیر مواد ضخیم به زمان بیشتری نیاز دارد.
برش پلاسما
برش پلاسما به طور کلی سریعتر از برش لیزر در هنگام استفاده از فلزات ضخیم تر است. این می تواند فلزات ضخیم را نسبتاً سریع برش دهد زیرا قوس پلاسما می تواند در مدت زمان کوتاهی مقدار زیادی گرما را به فلز منتقل کند. اما برای فلزات نازک ، برش لیزر معمولاً از نظر سرعت لبه دارد.
هزینه
هزینه همیشه در هر پروژه ساختگی مورد توجه است.
برش لیزر
دستگاه های برش لیزر برای خرید و نگهداری گران تر هستند. سرمایه گذاری اولیه در یک برش لیزر می تواند بسیار زیاد باشد. همچنین ، هزینه های عملیاتی به دلیل مصرف زیاد قدرت و نیاز به گازهای ویژه نسبتاً زیاد است. با این حال ، اگر در حال انجام کارهای دقیق و دقیق در حجم زیادی از قطعات هستید ، ممکن است هزینه هر قسمت با کیفیت و دقت کاهش توجیه شود.
برش پلاسما
دستگاه های برش پلاسما به طور کلی برای خرید و بهره برداری ارزان تر هستند. آنها نیاز به انرژی کمتری دارند و از گازهای رایج تر استفاده می کنند. مواد مصرفی مانند الکترودها و نازل ها نیز نسبتاً ارزان هستند. بنابراین ، برای تولید در مقیاس بزرگ از قطعات کمتر - دقیق ، برش پلاسما می تواند گزینه ای با هزینه تر باشد.
برنامه
تفاوت در دقت ، ضخامت برش ، سرعت و هزینه بدان معنی است که برش لیزر و برش پلاسما برای کاربردهای مختلف مناسب است.
برش لیزر
برش لیزر برای برنامه هایی که به دقت بالا نیاز است ایده آل است. این ماده معمولاً در صنعت الکترونیک برای ساخت مؤلفه های کوچک و دقیق مورد استفاده قرار می گیرد. همچنین در صنعت جواهرات برای ایجاد طرح های پیچیده محبوب است. همانطور که قبلاً هم اشاره کردم ،قطعات فلزی برای چاپگرهای لیزراغلب با استفاده از برش لیزر ساخته می شوند. و برایساخت قطعات فلزی کوچک، برش لیزر یک انتخاب برتر است.
برش پلاسما
برش پلاسما به طور گسترده در صنایع ساخت و ساز ، خودرو و کشتی سازی استفاده می شود. این برای برش قطعات فلزی بزرگ و ضخیم مانند تیرهای فولادی ساختاری ، قاب ماشین و بدنه کشتی بسیار عالی است. همچنین در ساخت ماشین آلات و تجهیزات سنگین استفاده می شود.
پایان
بنابراین ، آنجا آن را دارید! تفاوت اصلی بین برش لیزر و برش پلاسما در ساخت قطعات فلزی. هر روش نقاط قوت و ضعف خاص خود را دارد و انتخاب بین آنها به نیازهای خاص شما بستگی دارد. اگر به برش های دقیق و دقیق بر روی فلزات نازک تا متوسط نیاز دارید ، برش لیزر احتمالاً راهی است که باید انجام شود. اما اگر با فلزات ضخیم کار می کنید و به دقت شدید احتیاج ندارید ، برش پلاسما ممکن است گزینه بهتری باشد.
اگر در بازار ساخت قطعات فلزی هستید و به تصمیم گیری در مورد اینکه کدام روش برش برای پروژه شما مناسب است ، یا اگر می خواهید برای قطعات خود نقل قول کنید ، نیاز دارید.به نقل از قسمت ساخت فلزیبشر ما اینجا هستیم تا به شما کمک کنیم و مطمئن شویم که بهترین راه حل را برای نیازهای خود دریافت می کنید. احساس راحتی کنید و در مورد پروژه خود گفتگو کنید. ما مشتاقانه منتظر کار با شما هستیم!


منابع
- "مهندسی و فناوری تولید" توسط سروپ کالپاکیان و استیون آر اشمیت
- گزارش های صنعت از انجمن های پیشرو در ساخت فلزی.