

As 'n verskaffer van die bewerking van metaalonderdele, verstaan ek die kritieke rol wat inspeksietoerusting speel om die kwaliteit van ons produkte te verseker. In die uiters mededingende wêreld van metaalbewerking, is presisie en betroubaarheid nie onderhandelbaar nie. Kliënte verwag metaalonderdele wat aan die presiese spesifikasies voldoen, en dit is waar die toerusting van hoë gehalte in die spel kom.
1. Dimensionele akkuraatheidsinspeksie
Een van die primêre vereistes vir inspeksietoerusting in die kwaliteitskontrole van gemasjineerde metaalonderdele is die vermoë om dimensionele akkuraatheid te meet. Gemasjineerde metaalonderdeleGemasjineerde metaalonderdeleHet dikwels nou toleransies, en selfs die geringste afwyking kan lei tot 'n deel van die mislukking of onverenigbaarheid met ander komponente.
Koördineer meetmasjiene (CMMS)
CMM's is noodsaaklike instrumente in dimensionele inspeksie. Dit kan die grootte, vorm en posisie van funksies op 'n metaalgedeelte akkuraat meet. 'N CMM werk deur 'n sonde te gebruik om die oppervlak van die onderdeel op spesifieke punte aan te raak. Die masjien teken dan die koördinate van hierdie punte aan, wat gebruik kan word om 'n 3D -model van die onderdeel te skep. Hierdie model kan vergelyk word met die ontwerpspesifikasies om enige afwykings te identifiseer. Die akkuraatheid van 'n CMM kan so hoog wees as 'n paar mikrometer, wat dit geskik maak om dele met baie nou toleransies te inspekteer.
Vernier -remklappe en mikrometers
Vir meer basiese dimensionele metings word Vernier -remklappe en mikrometers steeds wyd gebruik. Vernier -remklappe kan die buitediameter, binne -deursnee en diepte van 'n deel met 'n akkuraatheid van tot 0,02 mm meet. Aan die ander kant is mikrometers nog meer presies, wat tot 'n akkuraatheid van 0,001 mm kan meet. Hierdie instrumente is relatief goedkoop en maklik om te gebruik, wat dit ideaal maak vir vinnige kontrole tydens die bewerkingsproses.
2. Inspeksie van die oppervlakafwerking
Die oppervlakafwerking van 'n bewerkte metaaldeel kan 'n beduidende invloed op die werkverrigting hê. 'N Ruwe oppervlak kan wrywing, slytasie en korrosie verhoog, terwyl 'n gladde oppervlak die deel se funksionaliteit en leeftyd kan verbeter.
Oppervlakte ruwheidstoetsers
Oppervlakte -grofheidstoetsers word gebruik om die ruwheid van die oppervlak van 'n metaaldeel te meet. Hierdie toetsers werk deur 'n stylus oor die oppervlak van die deel te sleep en die vertikale verplasing van die stylus te meet. Die data wat versamel is, word dan gebruik om parameters soos RA (gemiddelde ruwheid) en Rz (maksimum hoogte van die ruwheidsprofiel) te bereken. Verskillende toepassings benodig verskillende oppervlakafwerkings. Byvoorbeeld, onderdele wat in hoë snelheidsrotasie -masjinerie gebruik word, kan 'n baie gladde oppervlakafwerking benodig om wrywing en slytasie te verminder.
Optiese profiele
Optiese profiele is 'n ander soort toerusting vir oppervlakinspeksies. Hulle gebruik lig om 'n 3D -beeld van die oppervlak van die deel te skep, wat 'n meer gedetailleerde ontleding van die oppervlaktopografie moontlik maak. Optiese profiele kan oppervlakfunksies meet wat te klein is om opgespoor te word deur tradisionele oppervlakruwheidstoetsers. Dit is veral nuttig om dele met komplekse meetkunde of mikro -funksies te inspekteer.
3. Materiële integriteitsinspeksie
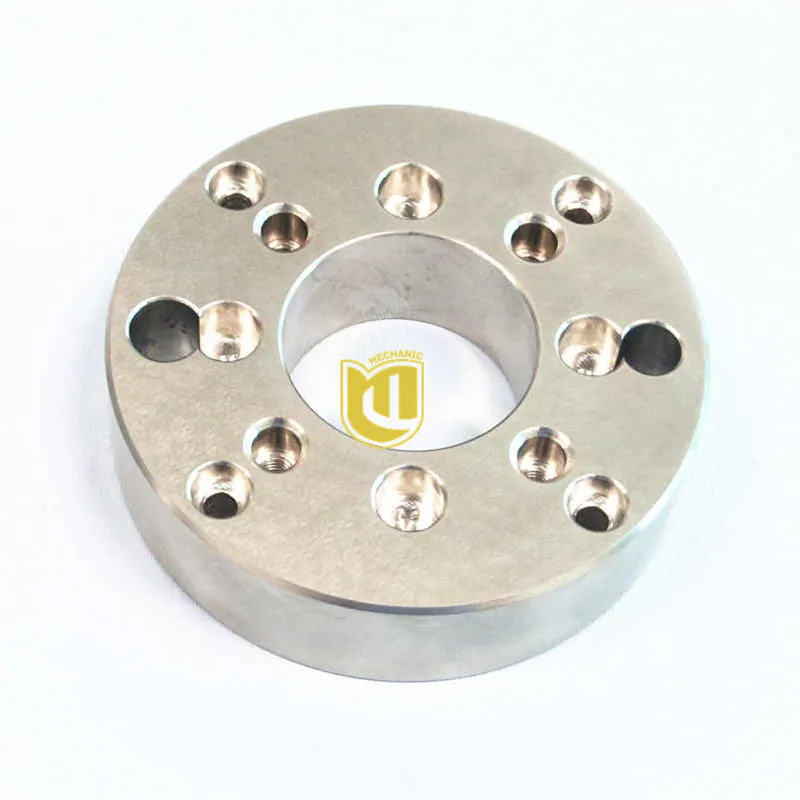
Die versekering van die materiële integriteit van gemasjineerde metaalonderdele is baie belangrik vir hul langtermynprestasie en veiligheid. Defekte soos krake, poreusheid en insluiting kan die deel verswak en tot voortydige mislukking lei.

Ultrasoniese toetsing (UT)
Ultrasoniese toetsing is 'n nie -vernietigende toetsmetode wat hoë -frekwensie -klankgolwe gebruik om interne defekte in 'n metaaldeel op te spoor. 'N Transducer stuur ultrasoniese golwe in die onderdeel, en enige defekte in die materiaal sal veroorsaak dat die golwe weerspieël of versprei. Deur die weerkaatsde golwe te ontleed, kan tegnici die grootte, ligging en tipe defek bepaal. UT is geskik vir die opsporing van ondergrondse defekte in dik metaalonderdele.
X - straaltoetsing
X - straaltoetsing is 'n ander nie -vernietigende toetsmetode wat gebruik kan word om die interne struktuur van 'n metaaldeel te inspekteer. X - Strale kan die metaal binnedring en 'n beeld van die interne funksies op 'n film of digitale detektor skep. Hierdie metode is veral nuttig vir die opsporing van defekte soos poreusheid, insluiting en interne onderdele wat verkeerd in lyn is. X - straaltoetsing vereis egter spesiale toerusting en veiligheidsmaatreëls as gevolg van die moontlike gesondheidsrisiko's verbonde aan bestraling.
4. Hardheidstoetsing
Die hardheid van 'n bewerkte metaaldeel is 'n belangrike eienskap wat die slytweerstand, sterkte en bewerkbaarheid kan beïnvloed. Verskillende toepassings benodig verskillende hardheidsvlakke, en dit is noodsaaklik om te verseker dat die onderdele aan die gespesifiseerde hardheidsvereistes voldoen.
Rockwell Hardness Testers
Rockwell -hardheidstoetsers word wyd gebruik in die metaalbewerkingsbedryf. Dit werk deur 'n geringe las toe te pas, gevolg deur 'n groot las op 'n inspringer, wat dan in die oppervlak van die onderdeel gedruk word. Die diepte van die inspringing word gemeet, en die hardheidswaarde word op grond van 'n skaal bepaal. Rockwell -hardheidstoetsing is vinnig en relatief maklik om uit te voer, wat dit geskik maak vir massa -geproduseerde onderdele.
Brinell Hardness Testers
Brinell -hardheidstoetsers gebruik 'n sferiese inspringer om 'n groot las op die oppervlak van die onderdeel toe te pas. Die deursnee van die inspringing word gemeet, en die hardheidswaarde word bereken. Brinell -hardheidstoetsing is meer geskik om die hardheid van groot of dik metaalonderdele te toets.
5. Kalibrasie en instandhouding van inspeksietoerusting
Benewens die regte inspeksietoerusting, is dit ook noodsaaklik om te verseker dat die toerusting behoorlik gekalibreer en onderhou word. Kalibrasie verseker dat die inspeksietoerusting akkurate en betroubare metings bied. Gereelde instandhouding help om uiteensetting van toerusting te voorkom en verseker die langtermynprestasie.
Kalibrasie
Kalibrasie moet met gereelde tussenposes uitgevoer word volgens die aanbevelings van die vervaardiger. Dit behels die vergelyking van die metings van die inspeksietoerusting met 'n bekende standaard. As daar afwykings gevind word, moet die toerusting aangepas of herstel word. Kalibrasierekords moet gehou word om aan die kwaliteitstandaarde te voldoen.
Onderhoud
Onderhoudstake sluit in skoonmaak, smeer en inspeksie van die toerusting vir enige tekens van slytasie of skade. Gereelde onderhoud kan die leeftyd van die inspeksietoerusting verleng en die risiko van meetfoute verminder.
Konklusie
Ten slotte is die vereistes vir inspeksietoerusting in die kwaliteitskontrole van gemasjineerde metaalonderdele uiteenlopend en veeleisend. Dimensionele akkuraatheid, oppervlakafwerking, materiële integriteit en hardheid is alles belangrike aspekte wat noukeurig geïnspekteer moet word. Deur te belê in toerusting met hoë gehalte en om die regte kalibrasie en onderhoud te verseker, kan ons waarborg dat onsMetal Machning -onderdele Metaalbewerkingonderdelevoldoen aan die hoogste gehalte standaarde.
As u in die mark is vir gemasjineerde metaalonderdele van hoë gehalte, nooi ons u uit om ons te kontak vir 'n verkrygingsbespreking. Ons is daartoe verbind om dele aan u te gee wat aan u presiese spesifikasies voldoen en u verwagtinge oortref.
Verwysings
- ASME B89.1.12 - 2005 (R2015), Spesifikasie vir dimensionele meting met behulp van koördinaat meetmasjiene (CMMS)
- ISO 4287: 1997, Geometriese produkspesifikasies (GPS) - Oppervlakte -tekstuur: profielmetode - terme, definisies en oppervlaktekstuurparameters
- ASTM E18 - 19, Standaardtoetsmetodes vir Rockwell -hardheid en Rockwell oppervlakkige hardheid van metaalmateriaal
- ASTM E10 - 18, standaardtoetsmetode vir Brinell -hardheid van metaalmateriaal